


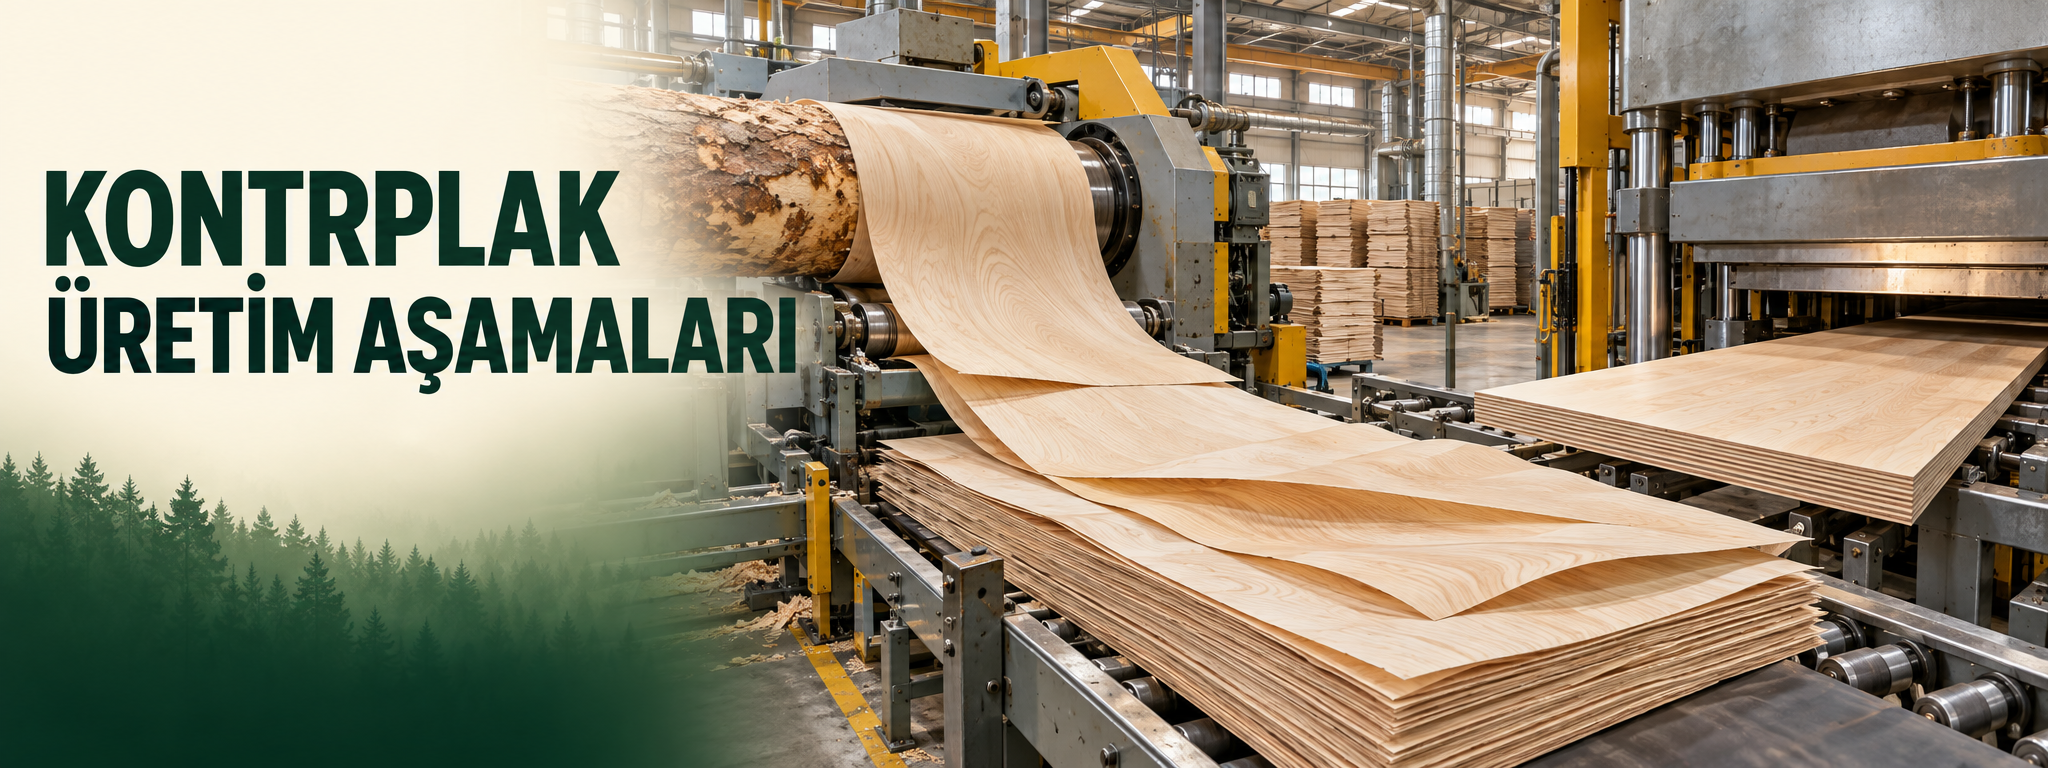
Kontrplak; ahşap tomruklardan elde edilen ince kaplama tabakalarının, lif yönleri birbirine dik gelecek şekilde üst üste yerleştirilip uygun tutkal ve presleme işlemleriyle birleştirilmesi sonucunda üretilen katmanlı bir ahşap levhadır.
Üretimde kullanılan ince ahşap tabakalar sektörde papel veya kaplama olarak adlandırılır. Kontrplağın dayanımı yalnızca kullanılan ağacın cinsine bağlı değildir. Papel kalitesi, nem oranı, katmanların dizilişi, tutkal sistemi, presleme koşulları ve üretim sonundaki kalite kontrolü de levhanın performansını doğrudan etkiler.
Kısa cevap: Kontrplak nasıl üretilir?
Kontrplak üretiminde önce uygun tomruklar seçilir ve soyma işlemine hazırlanır. Tomruklardan elde edilen papeller kurutulur, sınıflandırılır ve gerekiyorsa kusurlu bölümleri onarılır. Ardından papeller tutkallanarak lif yönleri çapraz olacak şekilde dizilir. Soğuk ve sıcak presleme işlemlerinden sonra levhalar ebatlanır, zımparalanır, kalite sınıflarına ayrılır ve sevkiyata hazırlanır.
1. Tomruk ve Ağaç Türünün Seçilmesi
Üretimin ilk aşaması, kontrplağın kullanım amacına uygun ağaç türünün ve tomruğun belirlenmesidir. Tomruğun mümkün olduğunca düzgün gövdeli olması, aşırı eğrilik, çürüme, derin çatlak ve büyük kusurlar taşımaması beklenir.
Tomruğun çapı, lif yapısı, yoğunluğu ve budak durumu; soyma sırasında elde edilecek papel miktarını ve yüzey kalitesini etkiler. Düzgün gövdeli tomruklardan daha kesintisiz ve verimli kaplama elde edilebilir.
Kontrplak üretiminde yaygın olarak kullanılan bazı ağaç türleri şunlardır:
Her ağaç türü aynı yoğunluğa, yüzey yapısına veya mekanik özelliğe sahip değildir. Bu nedenle ağaç seçimi yapılırken yalnızca fiyat değil, levhanın kullanılacağı ortam ve projeden beklenen performans da dikkate alınmalıdır.
2. Tomrukların Boylanması ve Üretime Hazırlanması
Seçilen tomruklar, üretilecek levhanın ölçülerine ve soyma makinesinin çalışma kapasitesine göre boylanır. Tomruğun baş ve son bölümlerindeki çatlak, eğri veya kullanıma uygun olmayan kısımlar kesilerek uzaklaştırılır.
Bu işlem, tomruğun soyma makinesine düzgün bağlanmasını ve daha kesintisiz papel elde edilmesini kolaylaştırır. Boylama sırasında yapılacak hatalar, üretimin ilerleyen aşamalarında ölçü kaybına ve gereksiz fireye neden olabilir.
3. Buharlama veya Sıcak Suda Bekletme
Bazı ağaç türleri soyma işleminden önce sıcak su havuzlarında bekletilir veya kontrollü biçimde buharlanır. Bu işlem ağacın yapısını geçici olarak yumuşatarak tomruğun daha düzenli soyulmasına yardımcı olur.
Buharlama işlemi sayesinde:
Uygulanacak sıcaklık ve süre; ağaç türüne, tomruğun çapına, başlangıç nemine ve üretim sistemine göre değişir. Bu nedenle bütün ağaç türleri için tek bir sıcaklık veya süre değeri kullanılması doğru değildir.
4. Kabuk Soyma İşlemi
Tomrukların dış kabuğu, papel üretiminden önce uzaklaştırılır. Kabuk üzerinde bulunan taş, kum ve yabancı maddeler soyma bıçaklarına zarar verebileceği gibi papel yüzeyinde de kusur oluşturabilir.
Kabuk soyma işlemi aynı zamanda üretilecek papelin daha temiz ve homojen olmasına katkı sağlar.
5. Tomruktan Papel Elde Edilmesi
Hazırlanan tomruk, döner soyma makinesine bağlanır. Tomruk kendi ekseni etrafında dönerken özel bir bıçak yardımıyla ince ve sürekli bir ahşap tabaka elde edilir. Bu tabaka daha sonra üretilecek levhanın ölçüsüne ve katman yapısına göre kesilir.
Papelin kalınlığı; kontrplağın hedeflenen kalınlığına, katman sayısına ve kullanım alanına göre belirlenir. Papel kalınlığındaki düzensizlikler, levhanın yüzey kalitesini ve kalınlık toleransını olumsuz etkileyebilir.
6. Papellerin Kesilmesi ve Sınıflandırılması
Soyma makinesinden çıkan sürekli ahşap tabaka, belirlenen ölçülere göre kesilir. Kesilen papeller yüzey görünümü, budak miktarı, çatlaklar ve diğer doğal kusurlar bakımından sınıflandırılır.
Daha düzgün papeller genellikle dış yüzeylerde; görsel kusurları bulunan ancak yapısal olarak kullanılabilir durumdaki papeller ise iç katmanlarda değerlendirilebilir.
Bu sınıflandırma işlemi, üretim kayıplarının azaltılmasına ve ham maddenin daha verimli kullanılmasına yardımcı olur.
7. Papel Kurutma İşlemi
Tomruktan yeni soyulan papeller yüksek oranda nem içerir. Fazla nemli papellerin doğrudan tutkallanması, bağlanma kalitesini olumsuz etkileyebilir. Bu nedenle papeller kontrollü kurutma sistemlerinden geçirilir.
Kurutma işleminin amacı papelleri tamamen susuz bırakmak değil, kullanılacak tutkal ve üretim yöntemi için uygun nem seviyesine indirmektir.
Papeller gereğinden fazla kurutulursa kırılganlaşabilir. Yeterince kurutulmazsa tutkalın yüzeye nüfuz etmesi ve katmanlar arasında sağlam bağ oluşturması zorlaşabilir. Bu nedenle nem kontrolü, kontrplak üretiminin en önemli aşamalarından biridir.
8. Papel Onarımı ve Birleştirme
Kurutulan papeller kalite kontrolünden geçirilir. Küçük çatlaklar, boşluklar veya eksik bölümler üretim sistemine göre onarılabilir. Dar veya parçalı papeller özel birleştirme yöntemleriyle daha geniş tabakalar hâline getirilebilir.
Ancak onarım işlemlerinin düzensiz yapılması, levhanın içinde boşluk oluşmasına ve yüzeyde çökme görülmesine neden olabilir. Özellikle iç katmanlardaki boşlukların kontrol edilmesi önemlidir.
9. Tutkalın Seçilmesi ve Uygulanması
Kontrplağın kullanılacağı ortam, üretimde tercih edilecek tutkal sistemini belirleyen temel unsurlardan biridir. İç ortam, nemli ortam ve dış ortam uygulamaları için aynı tutkal sistemi kullanılmayabilir.
Üretimde yaygın olarak üre formaldehit, melamin katkılı reçineler ve fenol formaldehit esaslı sistemler kullanılabilir. Kullanılacak yapıştırıcının türü; ürün standardına, servis koşullarına ve üreticinin teknik reçetesine göre belirlenir.
Tutkalın yüzeye yeterli ve dengeli miktarda uygulanması gerekir. Yetersiz tutkal katmanların ayrılmasına, aşırı tutkal ise gereksiz tüketim ve üretim problemlerine yol açabilir.
Sektörde kullanılan WBP ifadesi genellikle neme ve kaynatma testlerine karşı daha yüksek bağ dayanımı sağlayan yapıştırma performansını anlatır. Ancak bu ifade, ahşabın hiçbir koruma yapılmadan her koşulda tamamen su geçirmez olduğu anlamına gelmez.
10. Papellerin Çapraz Katmanlanması
Tutkallanan papeller, komşu katmanların lif yönleri birbirine dik gelecek şekilde üst üste yerleştirilir. Bu dizilim kontrplağın iki yöndeki dayanımını dengeler ve masif ahşapta görülebilen çalışmayı sınırlandırmaya yardımcı olur.
Kontrplaklar çoğunlukla simetrik ve tek sayılı katman yapısına sahiptir. Katmanların levhanın merkezine göre dengeli yerleştirilmesi; eğilme, dönme ve yüzey bozukluğu riskinin azaltılması açısından önemlidir.
Kontrplağı diğer birçok ahşap levhadan ayıran temel özelliklerden biri bu çapraz katman yapısıdır.
11. Soğuk Presleme
Hazırlanan papel paketi, sıcak presleme öncesinde soğuk prese alınabilir. Soğuk presleme sırasında papeller birbiriyle temas eder, levha paketi düzleşir ve tutkal katmanlar arasında daha dengeli biçimde yayılır.
Soğuk presleme süresi ve basıncı; kullanılan ağaç türüne, tutkal sistemine, papel kalınlığına ve levha yapısına göre ayarlanır.
12. Sıcak Presleme
Soğuk preslemeden çıkan levha paketi sıcak prese alınır. Sıcaklık ve basınç etkisiyle tutkal sertleşir, papeller arasında kalıcı bir bağ oluşur ve kontrplak levha son yapısına yaklaşır.
Pres sıcaklığı, basıncı ve süresi sabit bir değer değildir. Bu değerler;
göre değiştirilir.
Yetersiz presleme katman ayrılmasına neden olabilir. Aşırı sıcaklık veya basınç ise yüzey hasarına, kalınlık kaybına ve ahşap yapısının gereğinden fazla sıkışmasına yol açabilir.
13. Dinlendirme ve Soğutma
Sıcak presten çıkan levhalar hemen son işleme alınmaz. Levhaların uygun bir zeminde dinlendirilmesi, sıcaklığın dengelenmesi ve üretim sırasında oluşan iç gerilimlerin azalması beklenir.
Düzgün olmayan bir istifleme levhalarda eğilme veya dönme oluşturabilir. Bu nedenle dinlendirme sürecinde levhaların düzgün desteklenmesi önemlidir.
14. Ebatlama, Kalibrasyon ve Zımparalama
Dinlendirilen levhaların kenarları kesilerek istenilen ölçü ve gönyeye getirilir. Ardından ürün sınıfına göre kalibrasyon ve zımparalama işlemleri uygulanabilir.
Kalibrasyon, levha kalınlığının yüzey boyunca daha dengeli hâle getirilmesini amaçlar. Zımparalama ise yüzey pürüzlerini azaltır ve levhayı sonraki uygulamalara hazırlar.
Her kontrplak türünün aynı yüzey kalitesinde olması gerekmez. Endüstriyel zeminlerde kullanılan plywood ile görünür yüzey uygulamalarında kullanılan kontrplaktan beklenen yüzey özelliği farklı olabilir.
15. Kalite Kontrolü ve Sınıflandırma
Üretimi tamamlanan kontrplaklar sevkiyattan önce kalite kontrolünden geçirilir. Kontrol yöntemi ürün standardına ve kullanım amacına göre değişebilir.
Başlıca kontrol noktaları şunlardır:
Gerekli durumlarda bağ dayanımı, nem, yoğunluk veya mekanik performansla ilgili laboratuvar testleri de uygulanabilir.
Kontrplak Üretiminde Kaliteyi Belirleyen Unsurlar
|
Kontrol noktasıKontrol edilen özellikOlası etkisi |
||
|
Tomruk seçimi |
Çatlak, eğrilik, çürüme ve budak yapısı |
Papel verimi ve yüzey kalitesi |
|
Papel kalınlığı |
Katmanlar arasındaki kalınlık dengesi |
Levha kalınlığı ve dayanım |
|
Papel nemi |
Tutkallama öncesindeki nem seviyesi |
Yapışma ve boyutsal kararlılık |
|
Tutkal sistemi |
Kullanım ortamına uygunluk |
Katmanlar arasındaki bağ dayanımı |
|
Katman dizilimi |
Lif yönlerinin çapraz ve simetrik olması |
İki yönlü dayanım ve dengeli yapı |
|
Presleme |
Süre, sıcaklık ve basınç dengesi |
Yapışma kalitesi ve levha bütünlüğü |
|
İç katmanlar |
Boşluk, çatlak ve bindirme kontrolü |
Vida tutma ve yüzey düzgünlüğü |
|
Son işlem |
Ebat, kalınlık ve zımpara kontrolü |
Montaj ve yüzey uygulaması |
Ağaç Türü Kontrplağın Özelliklerini Nasıl Etkiler?
Ağaç türü; kontrplağın yoğunluğunu, ağırlığını, yüzey görünümünü, işlenebilirliğini ve mekanik performansını etkiler. Ancak yalnızca ağaç cinsine bakılarak kesin bir dayanım değeri vermek doğru değildir. Katman kalitesi, üretim standardı ve tutkal sistemi de değerlendirilmelidir.
Genel olarak:
Ürün seçimi yalnızca ağaç türüne göre yapılmamalı; kalınlık, ebat, tutkal yapısı, yüzey sınıfı ve kullanım ortamı birlikte değerlendirilmelidir.
Farklı kullanım ihtiyaçları için Kayın Marin Kontrplak, Çam Marin Kontrplak ve Kavak Kontrplak ürün sayfalarındaki teknik bilgiler incelenebilir.
Marin Kontrplak Tamamen Su Geçirmez midir?
Marin kontrplak veya halk arasında kullanılan adıyla su kontrası, neme ve rutubete karşı daha yüksek bağ dayanımı sağlayan bir tutkal sistemiyle üretilir. Ancak “marin” ifadesi levhanın her şart altında ve sınırsız süreyle tamamen su geçirmez olduğu anlamına gelmez.
Kesilmiş kenarlar, delikler, vida noktaları ve yüzeyler uygulama şartlarına göre uygun biçimde korunmalıdır. Sürekli su teması, yetersiz havalandırma ve korumasız kenarlar levhanın kullanım ömrünü azaltabilir.
Kontrplak Katmanları Neden Çapraz Yerleştirilir?
Ahşap, lif yönüne göre farklı davranış gösterir. Papellerin lif yönleri birbirine dik yerleştirildiğinde levhanın yalnızca tek yönde çalışması sınırlandırılır. Böylece boyutsal kararlılık artırılır, eğilme riski azaltılır ve yükün levha yüzeyine daha dengeli yayılması sağlanır.
Papel Nedir?
Papel, tomruğun soyulması veya kesilmesiyle elde edilen ince ahşap tabakadır. Kontrplağın temel bileşeni olan papeller; yüzey, ara katman veya merkez katmanı olarak kullanılabilir.
Papel kalınlığının, neminin ve yüzey kalitesinin düzenli olması; nihai kontrplağın kalitesini doğrudan etkiler.
Kaliteli Kontrplak Nasıl Anlaşılır?
Kaliteli bir kontrplakta katmanların mümkün olduğunca düzenli ve simetrik olması, kenarlarda büyük boşlukların bulunmaması, yüzeyin sınıfına uygun görünmesi ve katmanlar arasında ayrılma görülmemesi beklenir.
Bununla birlikte yalnızca dış görünüş yeterli değildir. Kullanılacak ortam için doğru tutkal sisteminin, uygun kalınlığın ve doğru ağaç türünün seçilmesi gerekir. Yapısal veya yüksek yük taşıyan uygulamalarda ürünün ilgili standardı ve teknik belgeleri ayrıca kontrol edilmelidir.
Sık Sorulan Sorular
Kontrplak kaç katmandan oluşur?
Katman sayısı; papel kalınlığına, hedeflenen levha kalınlığına ve üretim tasarımına göre değişir. Kontrplaklar çoğunlukla simetrik ve tek sayılı katmanlardan oluşturulur.
Kontrplak üretiminde hangi tutkal kullanılır?
Tutkal türü kullanım ortamına göre belirlenir. İç ortam ürünlerinde farklı, nemli veya dış ortam koşullarına yönelik ürünlerde farklı reçine sistemleri kullanılabilir. Tutkal seçimi tek başına değil, ürün standardı ve papel kalitesiyle birlikte değerlendirilmelidir.
Her kontrplak dış mekânda kullanılabilir mi?
Hayır. İç mekân için üretilmiş bir kontrplağın dış ortamda kullanılması katman ayrılması ve deformasyon riskini artırabilir. Dış ortam uygulamasında uygun tutkal yapısına sahip ürün seçilmeli ve levhanın özellikle kesilmiş kenarları korunmalıdır.
Kontrplak ile plywood aynı ürün müdür?
Plywood, kontrplağın İngilizce karşılığıdır. Ancak piyasada “plywood” kelimesi çoğu zaman film kaplı, kaymaz yüzeyli veya endüstriyel amaçlı levhalar için de kullanılmaktadır. Ürün adı kadar teknik yapının ve kullanım alanının incelenmesi gerekir.
Kontrplak üretiminde en önemli aşama hangisidir?
Tek bir aşamayı diğerlerinden tamamen ayırmak doğru değildir. Papel nemi, katman dizilimi, tutkal uygulaması ve presleme koşulları birbirini tamamlar. Bu aşamalardan birindeki hata nihai levhanın performansını etkileyebilir.
Projeye Uygun Kontrplak Seçimi
Kontrplak üretim sürecini bilmek, farklı levhaların neden aynı performansı göstermediğini anlamaya yardımcı olur. Proje için seçim yapılırken yalnızca kalınlığa değil; ağaç türüne, ebatlara, yüzey sınıfına, tutkal yapısına ve kullanım ortamına birlikte bakılmalıdır.
Öztürk Kontraplak, İstanbul Yakacık–Kartal’daki merkezinden İstanbul başta olmak üzere tüm Türkiye’ye farklı kullanım alanlarına yönelik kontrplak ve plywood seçenekleri sunmaktadır. Uygun ürün belirlenirken projenin uygulama yeri, taşıyacağı yük, nem durumu ve istenen yüzey özelliği birlikte değerlendirilmelidir.
Kontrplak Çeşitleri Teknik Veri Tablosu
Aşağıdaki değerler, farklı ağaç türlerinden üretilen kontrplakların genel özelliklerini karşılaştırmak amacıyla verilmiş yaklaşık referans aralıklarıdır. Nihai değerler; ağaç türüne, papel kalitesine, katman sayısına, tutkal sistemine ve üretim yöntemine göre değişebilir.
|
Kontrplak türü |
Yaklaşık levha yoğunluğu |
Ağırlık düzeyi |
Genel mekanik yapı |
Yüzey özelliği |
Genel kullanım yaklaşımı |
|
Kayın kontrplak |
650–750 kg/m³ |
Yüksek |
Güçlü ve sert |
Sık dokulu, düzgün |
Yük taşıyan zeminler, araç içi, asma kat ve endüstriyel uygulamalar |
|
Huş kontrplak |
620–700 kg/m³ |
Yüksek |
Dengeli ve yüksek dayanımlı |
Homojen, ince dokulu |
Endüstriyel kullanım, hassas kesim, araç ve platform uygulamaları |
|
Çam kontrplak |
450–600 kg/m³ |
Orta |
Orta–yüksek dayanımlı |
Belirgin damarlı, doğal budaklı |
Çatı, çevre kapama, araç içi ve genel yapı uygulamaları |
|
Kavak kontrplak |
350–500 kg/m³ |
Düşük |
Hafif ve kolay işlenebilir |
Açık renkli, yumuşak dokulu |
İç mekân, ambalaj ve hafiflik gerektiren uygulamalar |
|
Egzotik kontrplak |
450–700 kg/m³ |
Orta |
Kullanılan ağaç türüne göre değişir |
Doğal renk ve damar farklılıkları gösterir |
Reklam panoları, karavan, çevre kapama ve genel amaçlı uygulamalar |
|
Ladin kontrplak |
400–500 kg/m³ |
Düşük–orta |
Hafif ve orta dayanımlı |
Açık renkli, belirgin lifli |
Çatı altı, ambalaj ve hafif yapı uygulamaları |
Teknik değerler neden değişebilir?
Aynı ağaç türünden üretilen iki kontrplak levha her zaman aynı teknik performansı göstermeyebilir. Levhanın özelliklerini şu unsurlar etkiler:
Yoğunluk tek başına kalite göstergesi değildir. Yapısal veya mühendislik hesabı gerektiren uygulamalarda bu yaklaşık değerler yerine ürüne ait teknik belge, test raporu veya performans beyanı kullanılmalıdır.


Banyo ve Mutfak Mobilyalarında Kontrplak mı Mdf mi...
Kontrplakla Çevre Kapama Nasıl Yapılır...
Kontrplak Su Kontrası Plywood m2 Ağırlık ve Ölçüleri...
Kontrplakta Suyuna ve Sokrasına Ne Demektir...
Plywood ve Kontrplak Arasındaki Fark Nedir...
Tüm Hakları Saklıdır Copyright © 2026
Tüm Hakları Saklıdır
Copyright © 2026


